从车间实拍到智能制造 数控车床加工的进阶之路
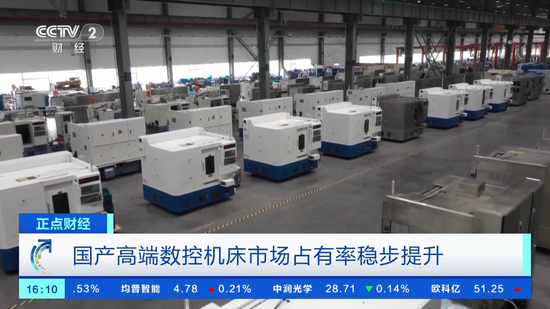
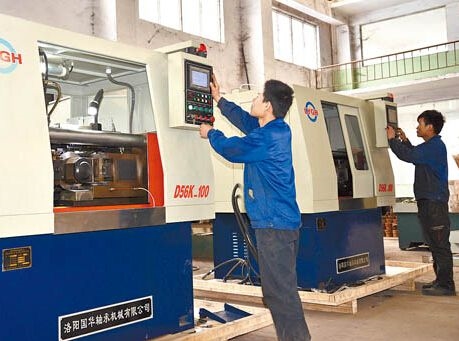
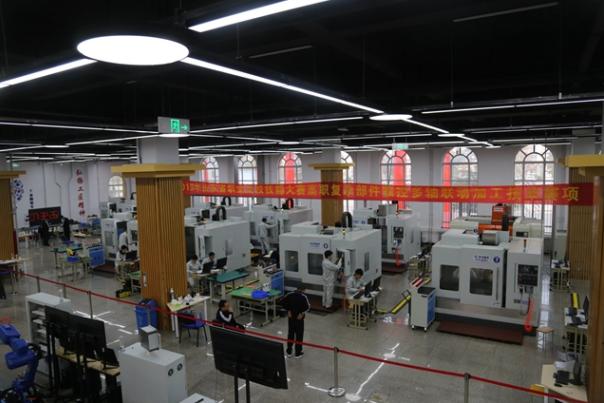
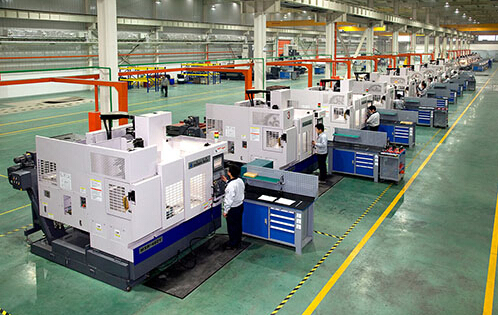
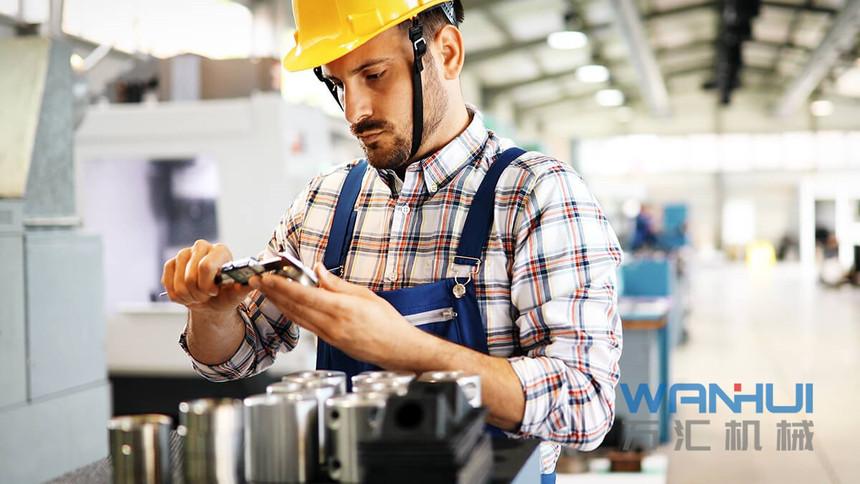
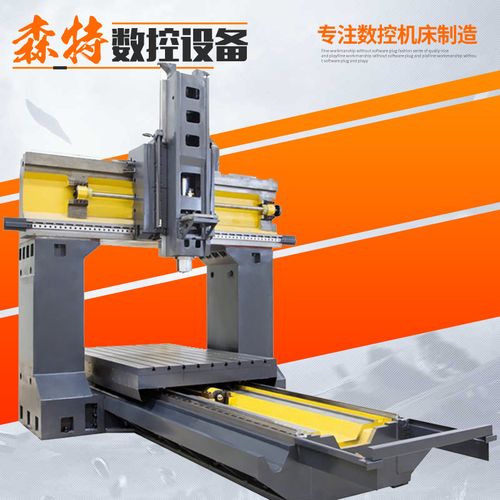
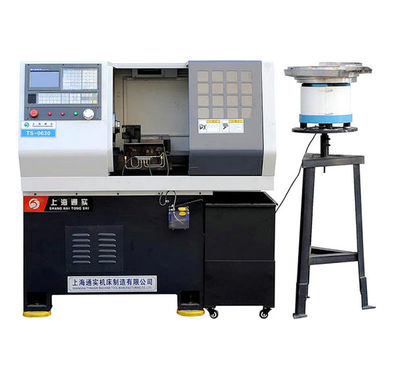
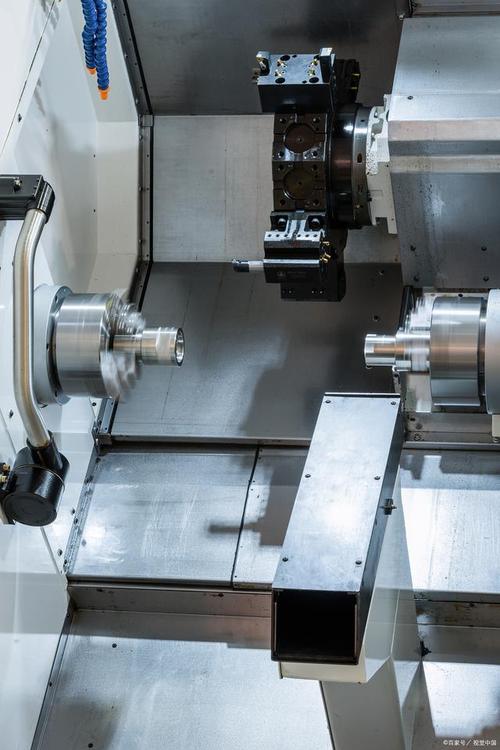
一、车间实拍:数控车床加工的真实切片\n\n走进任何一家现代化机械加工制造车间,最吸引眼球的往往不是整齐的物料架,而是一台台数控车床在高速运转时流露出的秩序感。主轴以每分钟数千转的速度旋转,刀塔精准换位,切削液如细流般冲刷着工件与刀具的接触点——这正是“车间实拍”中最具说服力的画面:没有多余的动作,没有模糊的工序,每一个切削参数都被编码锁定,每一次进给都源于程序指令。\n\n在这些实拍视频中,内行人关注的往往不只是“机床在动”。他们会观察铁屑的颜色与形状:银白色卷屑说明切削温度与进给匹配得当,而发蓝或崩碎的铁屑则暗示参数需要调整。他们还会留意工件表面的光洁度,在精车工序中,Ra1.6甚至Ra0.8的表面粗糙度是数控车床加工能力的直接体现。这些细节无法从样本手册中获得,只能在车间实拍中反复对照、积累经验。\n\n## 二、数控车床加工:从手工技艺到代码驱动\n\n数控车床加工与传统车床的本质区别,在于“意图的表达方式”。传统车工依赖手感、听声与经验判断进刀量,而数控加工的意图被转译为G代码与M代码组成的程序:G01控制直线插补,G02与G03决定圆弧走向,恒线速切削(G96)确保端面加工时表面质量的一致性。\n\n这种代码驱动的加工方式带来了两种核心能力。其一是重复精度的一致性:首件调试完成后,后续每一件工件只要机床几何精度与刀具磨损在补偿范围内,尺寸偏差可控制在±0.005mm以内,这在大批量机械加工制造中至关重要。其二是工艺参数的可优化性:通过调整切削速度、进给量和背吃刀量这三个核心要素,可以在效率、刀具寿命与表面质量之间寻找平衡点。一把涂层硬质合金刀片在合理的线速度区间(如150至220m/min)内切削45号钢时,寿命往往是胡乱选取参数的两到三倍。\n\n值得说明的是,当下数控车床加工的边界正在外扩。车铣复合机床将铣削、钻孔甚至滚齿功能集成在同一个刀塔或副主轴上,让一个零件从毛坯到成品尽可能集中在一台设备内完成。这一趋势对编程人员提出了更高要求:不仅要理解车削循环(如G71粗车、G70精车),还要掌握极坐标插补与动力刀具的同步控制。\n\n## 三、机械加工制造的底座:工装、刀具与测量\n\n数控车床加工并非孤立环节。一个稳定的加工系统至少包含三个底座:工装夹具、刀具系统与测量手段。\n\n工装方面,液压卡盘与弹簧夹头在批量生产中承担了快速定位的角色;对于薄壁件或异形件,则可能需要专用夹具或轴向定位工装来抑制变形。刀具系统上,机夹式刀具的刀片牌号与槽型直接影响排屑形态,而刀柄的动平衡等级在高速车削中不可忽视——直径50mm的刀盘在转速达到12000r/min时,微小的不平衡量会被放大为可感知的振动与噪声。\n\n测量方面,现代车间实拍中越来越多地出现在机测量系统的身影:工件未松卡盘时用测头建立坐标系并补偿刀具磨损,无疑是避免批量废品的一种关键技术。它与三坐标测量机(CMM)终检之间的配合,共同构成质量闭环。\n\n## 四、迈向数控机床制造的高端形态\n\n谈起数控机床制造本身,链条上汇集了床身铸件的时效处理、进给系统(滚珠丝杠、导轨或直线电机)的精度设计与长期稳定性、主轴单元的热特性与刚性匹配,以及数控系统真正的“灵魂”——伺服控制与插补算法的实时性。一台高端车削中心或五轴加工中心之所以价格不菲,暗含了对精度靠塞(即长期稳定地保持在指定精度附近的能力) 、双回路检测以及互联通信协议的深度投入。而这些投入能否转化为效益,又取决于使用环这一侧的工序编排、标准化作业流程与数据分析水平。\n\n站焊接着飞溅噪声的钢板焊制造艺路径亦是侧面写\n\n今天在工厂大纵深再作结析之此。据现场这些纷飞的数字,留打反吗
如若转载,请注明出处:http://www.jsjwznkj.com/product/44.html
更新时间:2026-10-31 18:51:10