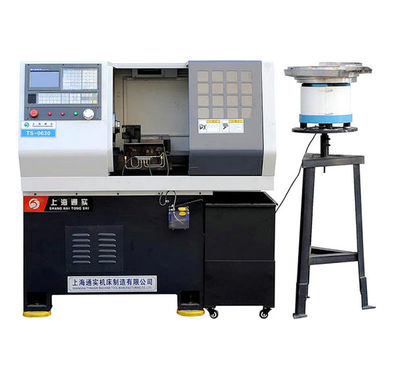
营口6140数控车床定制方案如何提升制造业生产效率
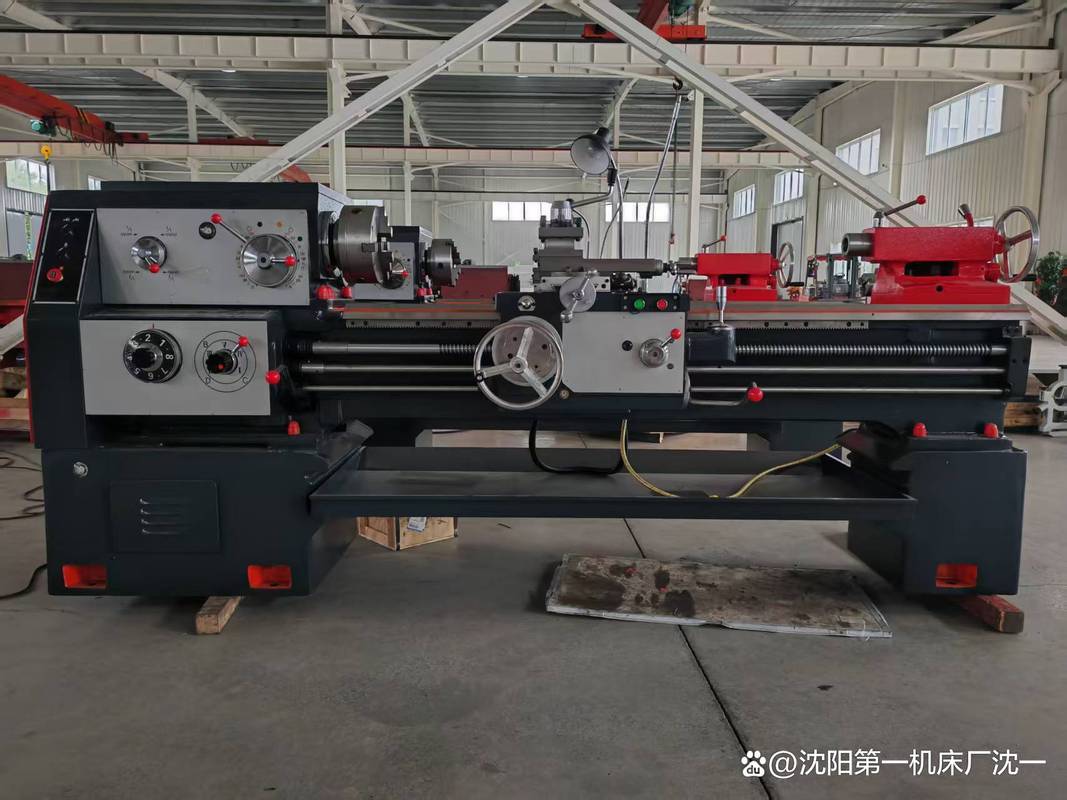
在制造业向智能化、精密化转型的进程中,数控机床作为“工业母机”的性能直接决定了生产线的效率与品质上限。营口6140数控车床作为一款经典的中型车削设备,通过针对性的定制化方案,能够在实际生产中释放出显著效率增益。本文从设备选型逻辑、定制路径与制造场景适配三个维度,分析营口6140数控车床定制方案对制造业生产效率的提升机制。
一、6140平台的基础优势与定制化空间
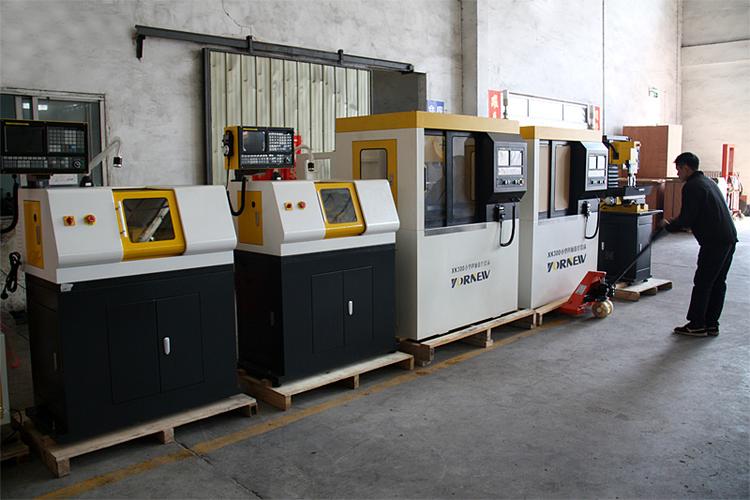
营口6140数控车床的命名源于其最大回转直径400mm的规格定位,这一平台在刚性、加工范围与成本之间具有良好的平衡性,广泛适用于轴类、盘套类零件的批量加工。标准机型已具备基本的数控车削能力,但面对不同行业——如汽车零部件、液压件、通用机械、紧固件等——的差异化需求,标准化配置往往难以完全匹配最优节拍。定制方案的价值在于:在不改变基础结构可靠性的前提下,通过功能模块与工艺参数的定向优化,消除生产中的冗余动作与等待时间损失。
二、定制方案提升效率的核心路径
- 主轴与进给参数的工艺适配\n针对被加工材料(如45钢、40Cr、铸铁或铝合金)与刀具方案,定制调整主轴转速区间、进给伺服响应特性及加减速曲线,可缩短非切削时间。例如,在批量加工短轴类零件时,优化后的快速定位与换刀逻辑能够将单件辅助时间压缩10%—20%,这在多品种、中小批量生产模式下累积效应明显。
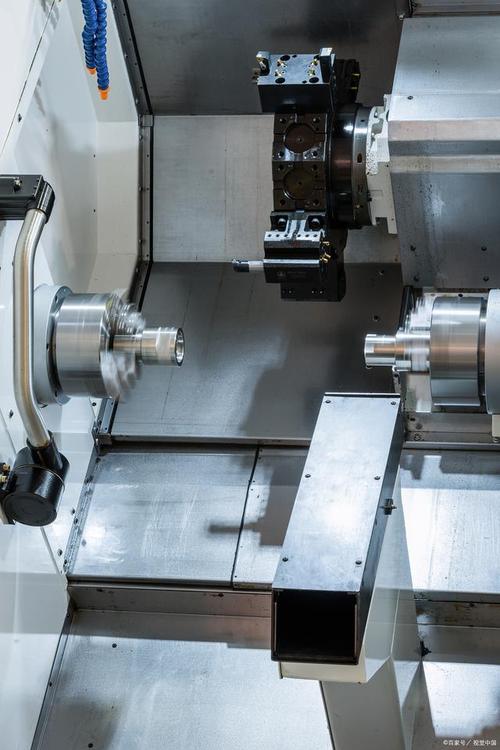
- 刀架与夹具的定制配置\n6140平台可定制为四工位、六工位或八工位刀架形式。对于工序集中的零件,增加刀位数量可减少换刀次数与刀具等待;对于需频繁装夹的场景,定制液压或气动夹紧装置替代手动卡盘,不仅降低操作者劳动强度,更能将装夹时间从分钟级降至秒级,直接提升机床利用率。
- 数控系统功能选项的精准选配\n根据生产节拍需求选配数控系统功能,如高速程序段处理、螺纹加工循环优化、刀具寿命管理与断点续切等功能。对于多品种轮换生产,宏程序与参数化编程的定制开发可大幅减少编程与调试时间。部分定制方案还可集成简易料仓与自动上下料接口,为向半自动化单元过渡预留空间。
- 精度与热稳定性的针对性强化\n针对精密件加工需求,可定制提高丝杠预拉伸等级、增加床身筋板密度或配置主轴恒温冷却。稳定的加工精度减少了首件调试与中途抽检调整的频次,间接保证了设备的时间开动率。
三、与制造场景协同的效率放大效应
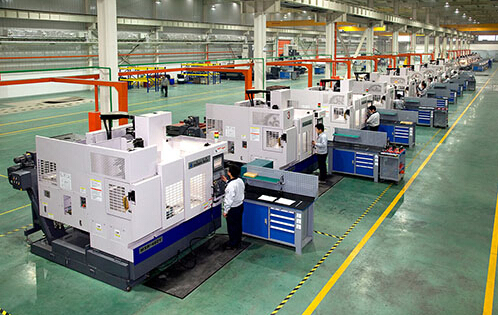
定制方案的价值并非孤立体现,而需与生产组织方式协同。在单机加工场景下,定制重点在于减少辅助时间与提升一次装夹完成率;在柔性制造单元中,6140定制机型可通过标准接口对接机器人与料道,实现夜间无人值守加工,使设备日均有效切削时间显著延长;在专线生产中,多台定制6140按工序节拍配比布置,可消除瓶颈工序等待。
以液压阀体类零件为例,某类零件需完成外圆、端面、倒角与内孔多道工序,采用标准6140需两至三次装夹,而定制方案集成副主轴或动力刀塔后,可在一至两次装夹内完成更多工序,单件总加工时间下降、装夹误差源减少,良品率与产出节拍同步改善。
四、实施定制方案的注意事项
定制方案应建立在对零件族工艺分析与节拍测算的基础上,避免过度配置导致投资回收期延长。建议制造企业在定制前梳理典型零件的加工要素、批量规模与发展预期,明确效率瓶颈究竟来自切削参数、装夹方式还是工序流转,据此与机床制造方共同确定定制清单。定制机型的操作与维护培训应同步跟进,确保功能选项被充分使用。所谓提升效率的数字化指标——如单件工时降低比例、设备综合效率(OEE)提升幅度——应在方案论证阶段设定基线并跟踪验证。
营口6140数控车床的定制方案,本质上是将通用设备能力与具体制造需求进行精准匹配的过程。通过在主轴进给、刀架夹具、数控功能与精度结构层面的自主定制,制造企业能够在设备投资可控的前提下,压缩非增值时间、提高一次装夹完成率并增强生产柔性,从而在整体制造系统中获得可度量的效率提升。定制不是目的,而是让机床在特定生产语境中实现效率最优的手段。
如若转载,请注明出处:http://www.jsjwznkj.com/product/40.html
更新时间:2026-10-31 07:13:05