40精密数控车铣钻床 专用数控机床制造的集成化创新
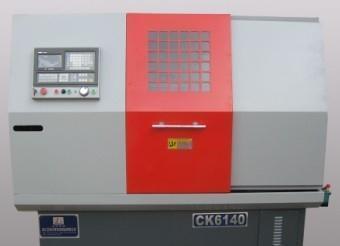
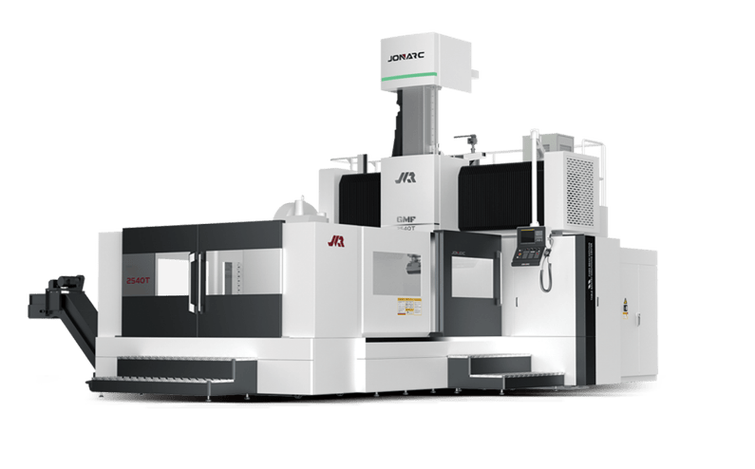
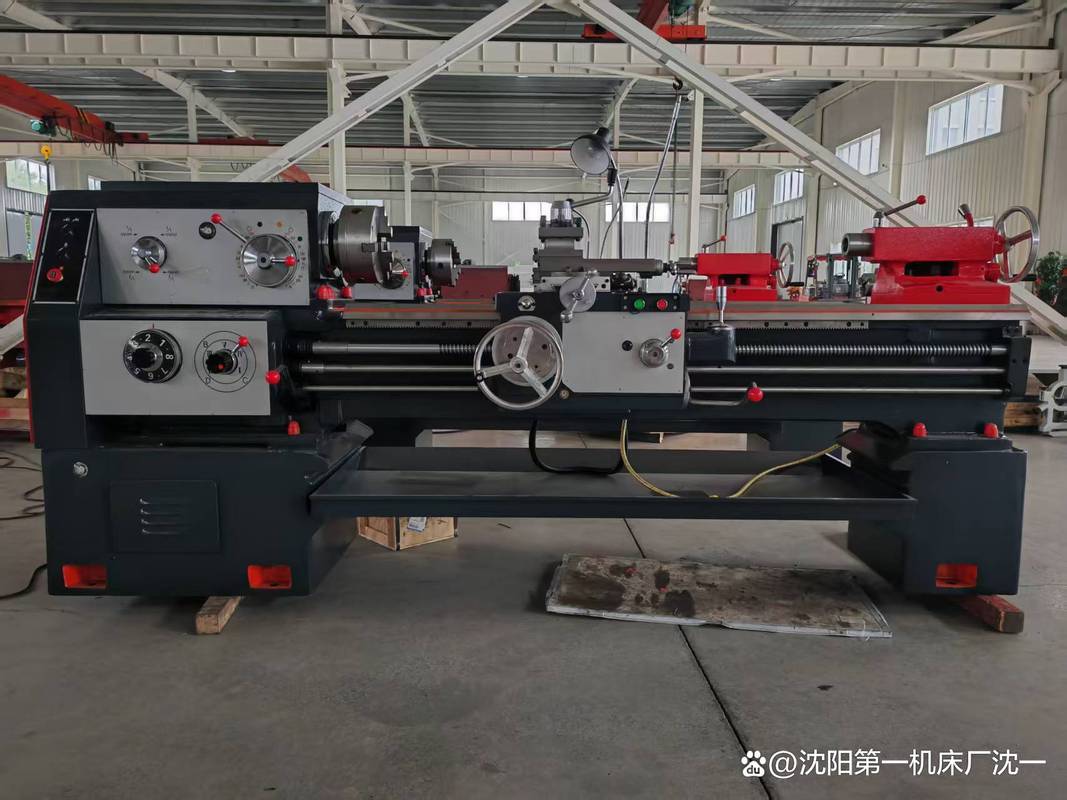
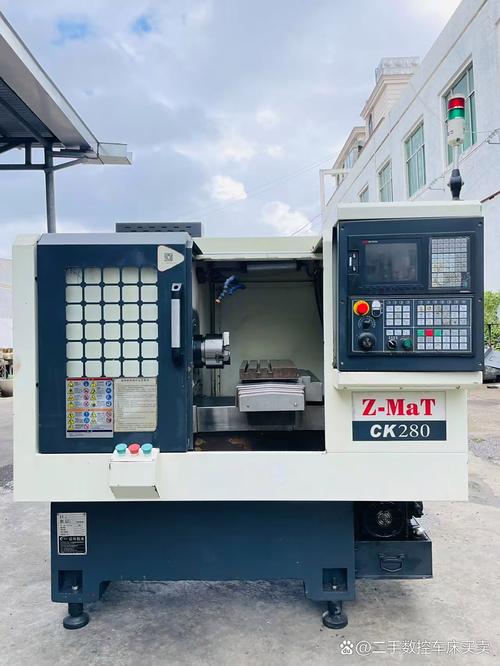
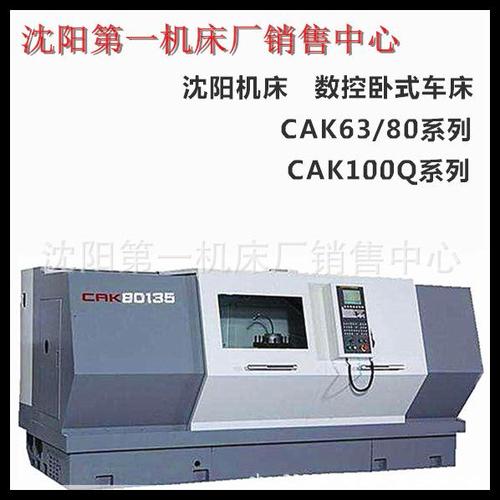
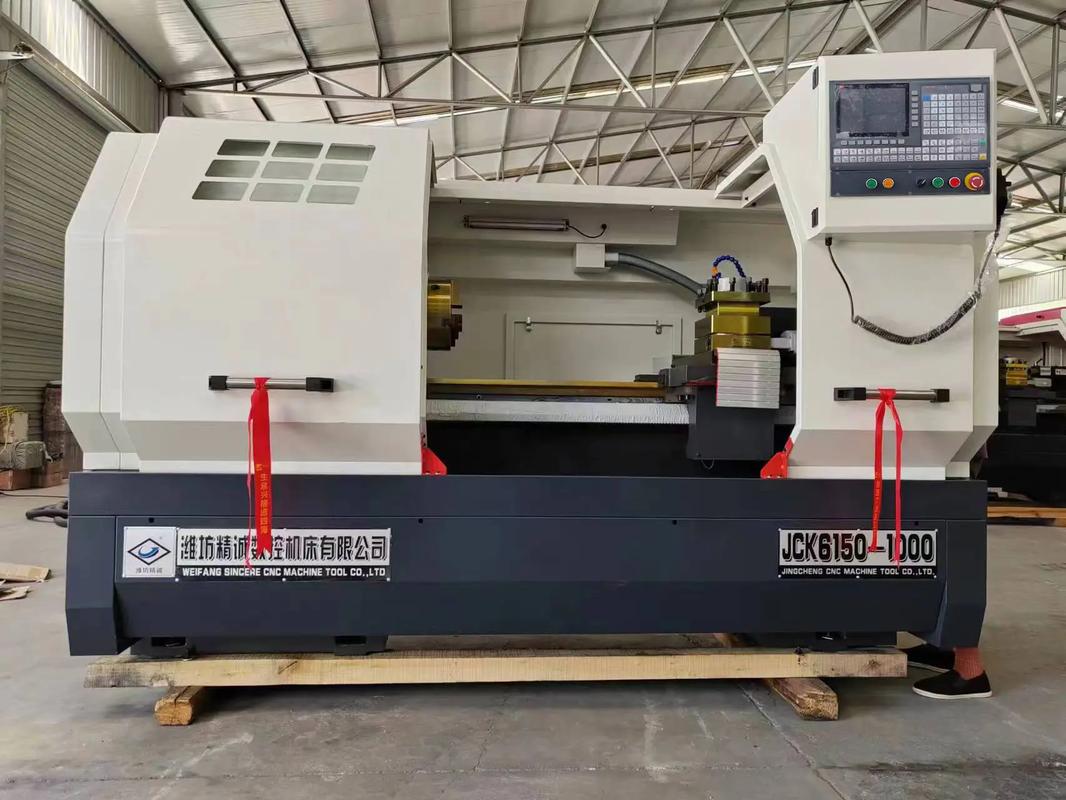
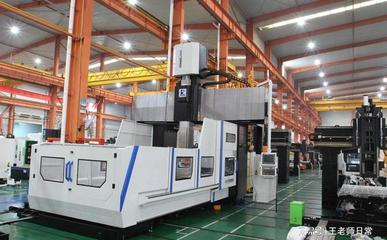
在制造业向智能化、复合化转型的今天,40精密数控车铣钻床作为专用数控机床的代表,正凭借其“车铣钻一体”的集成化能力,重新定义中小型精密零件的加工范式。这类机床并非通用设备的简单叠加,而是针对特定工艺需求深度优化的制造解决方案,其设计与制造水平直接体现了数控机床制造领域的技术底蕴。
一、集成化设计:从“多机多序”到“一机成型”
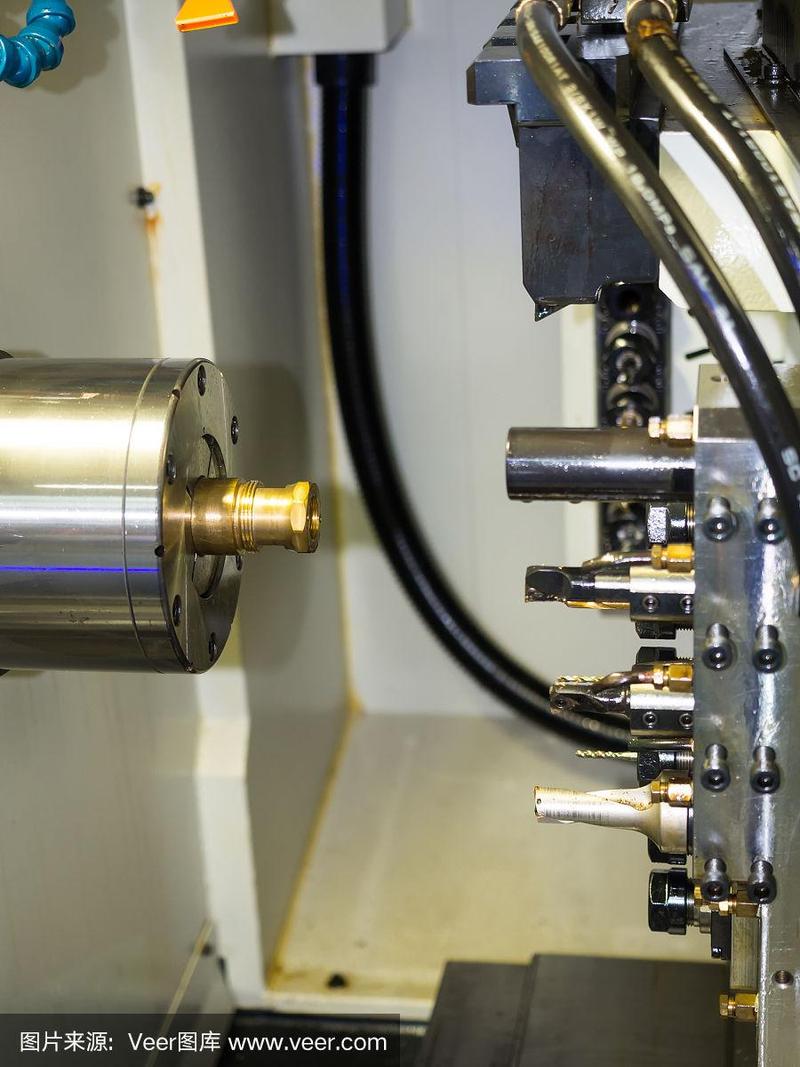
40精密数控车铣钻床的核心价值在于工序集约。传统加工中,一个带车削外圆、铣削扁位、钻孔攻丝的零件往往需要三台设备、三次装夹,累积误差大、周转周期长。该机型通过将数控车削主轴与动力铣削单元、多轴钻孔模块集成于同一床身,实现了“一次装夹、多面加工”。其40规格(通常指最大回转直径400mm级)兼顾了刚性与紧凑性,适合中小型精密轴套、阀体、连接件的高效加工。在专用数控机床制造中,这种集成需要解决结构干涉、热变形耦合与多通道同步控制难题——例如车削主轴与铣削动力头的空间布局需经有限元优化,确保各轴运动互不干涉且整体刚度衰减控制在5%以内。
二、精密实现:制造环节的关键控制点
“精密”二字落地于制造全流程。数控机床制造企业需在三个层面建立保障体系:其一,基础件精度,床身与立柱采用树脂砂铸造并经过二次时效处理,导轨面淬火硬度不低于HRC50,直线度控制在0.005mm/300mm以内;其二,装配工艺,主轴单元采用恒温装配环境,预紧力通过扭矩传感器精确控制,确保轴向刚性达200N/μm以上;其三,补偿技术,针对车铣转换时的刀具中心高偏差与热伸长,CNC系统内置多维补偿表,实时修正位置误差。以某阀体零件为例,该机型可将同轴度稳定控制在0.008mm以内,表面粗糙度Ra≤0.8μm,满足液压行业精密配合要求。
三、专用化制造:贴近场景的工程适配
作为专用数控机床,40机型的竞争力源于对典型工艺的深度适配。制造端需提供模块化配置:针对轴类零件可加装尾座与中心架,针对盘套类可选配动力卡盘与自动门;钻铣模块支持ER20/ER25刀柄接口,兼容刚性攻丝与微量润滑(MQL)系统。更关键的是数控系统二次开发——制造企业将行业工艺参数(如不锈钢车削线速度、铝合金高速铣削进给)封装为宏程序,操作者调用即可完成参数匹配,降低对高技能人员的依赖。据实测,加工一个典型汽车传感器壳体(含车外圆、铣六方、钻ø5通孔),节拍较传统工艺缩短62%,换产调试时间从4小时压缩至40分钟。
四、制造质量的内生保障
专用数控机床的可靠性建立在制造过程的检测闭环上。从铸件入厂的超声波探伤,到导轨磨削后的激光干涉仪检测(定位精度≤0.005mm,重复定位精度≤0.003mm),再到整机72小时连续切削考机,每台40机型出厂前需通过圆度、圆柱度、铣削面平面度等27项精度检验。值得注意的是,制造企业还需对车铣钻复合工况下的动态特性进行验证——例如在车削主轴3000r/min与铣削动力头6000r/min同时运转时,振动幅值需控制在0.5μm以内,避免颤振影响加工表面质量。
五、趋势与价值:复合化制造的普及路径
随着人工成本上升与多品种小批量需求增长,40精密数控车铣钻床的性价比优势日益凸显:单台设备可替代2-3台传统机床,占地面积减少40%,能耗降低25%。未来制造端的升级方向聚焦两点:一是引入在线测量与自适应补偿,实现“加工-检测-修正”闭环;二是通过与MES系统深度对接,将设备状态、刀具寿命、工艺参数纳入车间级数字化管理。对于数控机床制造企业而言,深耕此类专用复合机型,不仅是产品线的补强,更是从“卖设备”向“卖工艺解决方案”转型的关键支点——毕竟,能稳定制造出高精度复合机床的工厂,本身就已证明了其在机床制造领域的系统能力。
如若转载,请注明出处:http://www.jsjwznkj.com/product/24.html
更新时间:2026-10-31 10:02:35